塑料制品定制:从模具开发到批量交付的工程化路径解析
塑料制品定制并非简单的来图加工,而是一项涵盖材料选型、模具设计、成型工艺与品质验证的系统工程。据中国塑料加工工业协会统计,2023年我国塑料制品行业规模以上企业营业收入超过2.1万亿元,其中定制化、小批量、多品种的订单占比逐年上升,尤其在汽车零部件、电子外壳、工业配件等领域,定制需求已成为拉动注塑与吹塑加工产能的重要引擎。对于采购方而言,理解定制流程中的技术节点,远比单纯比价更能控制项目风险。
一、需求拆解:定制起点不在模具,而在工况分析
许多定制项目在开模后才发现材料性能不足或结构壁厚不均,根源在于前期需求拆解不到位。专业的塑料加工厂通常会在报价前完成三项基础确认:使用环境(温度、介质、受力状态)、装配关系(配合公差、连接方式)以及产量预期(决定模具穴数与自动化程度)。
以工程塑料制品为例,若配件长期处于80℃以上环境且接触油脂,ABS已难以胜任,需转向PA66+GF30或PBT等材料。齐鑫塑料工艺在承接新乡及周边地区塑料配件生产订单时,会依据客户提供的工况参数出具材料建议书,而非直接套用通用料,这一环节直接影响后续模具钢材选择与收缩率补偿。
二、模具开发:定制精度的底层决定因素
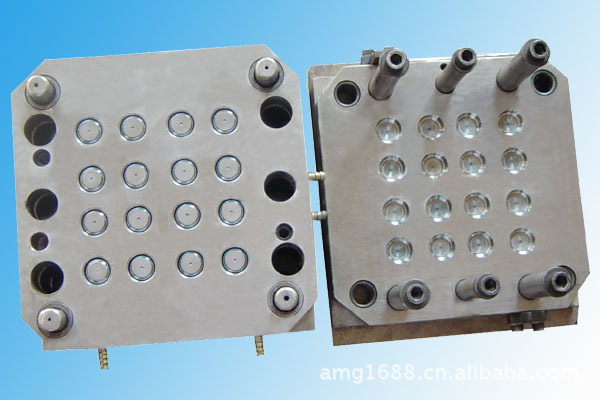
塑料模具开发是定制链条中技术密度最高的环节。模具的浇口位置、冷却水道布局与顶出机构设计,直接决定塑料外壳加工的表面质量与尺寸稳定性。行业数据显示,模具成本通常占定制项目总投入的30%—50%,但其对最终产品合格率的影响超过70%。
- 收缩率补偿:不同塑料牌号收缩率差异可达0.3%—2.5%,模具设计阶段需按实际材料修正型腔尺寸。
- 冷却效率:随形冷却水道可使成型周期缩短15%—30%,对批量订单的单价影响显著。
- 钢材选型:普通碳钢适用于万件级订单,而长寿命模具需采用718H或S136等预硬钢。
吹塑加工则更依赖型坯控制与合模线处理,中空制品如油箱、储液罐的定制,往往需要吹塑模具与后续机加工序协同排产。
三、成型与后处理:从注塑加工厂到成品交付
注塑加工厂的核心竞争力不仅在于注塑机吨位,更在于工艺窗口的稳定性。熔体温度、保压曲线与模温控制的微小波动,都会在塑料件批发环节被放大为批次色差或尺寸漂移。成熟的定制产线通常配备在线称重与视觉检测,对关键尺寸实施SPC统计过程控制。
后处理同样不可忽视。去毛刺、退火、超声焊接、丝印或激光雕刻等工序,决定了塑料配件生产能否直接进入客户装配线。以电子设备塑料外壳加工为例,表面处理等级需达到MT-11010标准中的特定要求,否则将影响整机外观验收。
四、真实案例:定制化如何降低综合成本
河南某汽车零部件供应商曾委托开发一款新能源车用塑料支架,原方案采用金属冲压件,单件成本高且重量大。齐鑫塑料工艺团队在分析受力路径后,建议改用PA66+GF30注塑成型,并通过拓扑优化将壁厚从3.5mm减至2.8mm。模具开发周期28天,首样一次性通过装配验证,单件成本较金属方案下降42%,年供货量突破12万件。该案例说明,塑料制品定制的价值不在于替代,而在于以材料与结构协同设计实现功能与成本的最优解。
五、选择定制供应商的评估维度
面对新乡塑料加工市场的众多选项,采购方宜从四个维度筛选:是否具备独立模具开发能力、是否提供材料物性检测报告、是否有同行业量产案例、以及是否接受小批量试产。具备吹塑加工与注塑加工双工艺能力的工厂,在复杂组件定制中往往能减少外协环节,缩短交期。
塑料制品定制的本质是工程服务,而非标准品买卖。从工况分析到批量交付,每个环节的技术决策都会在成本、质量与交期上留下印记。选择具备全流程工程能力的合作伙伴,才是控制定制项目风险的根本路径。